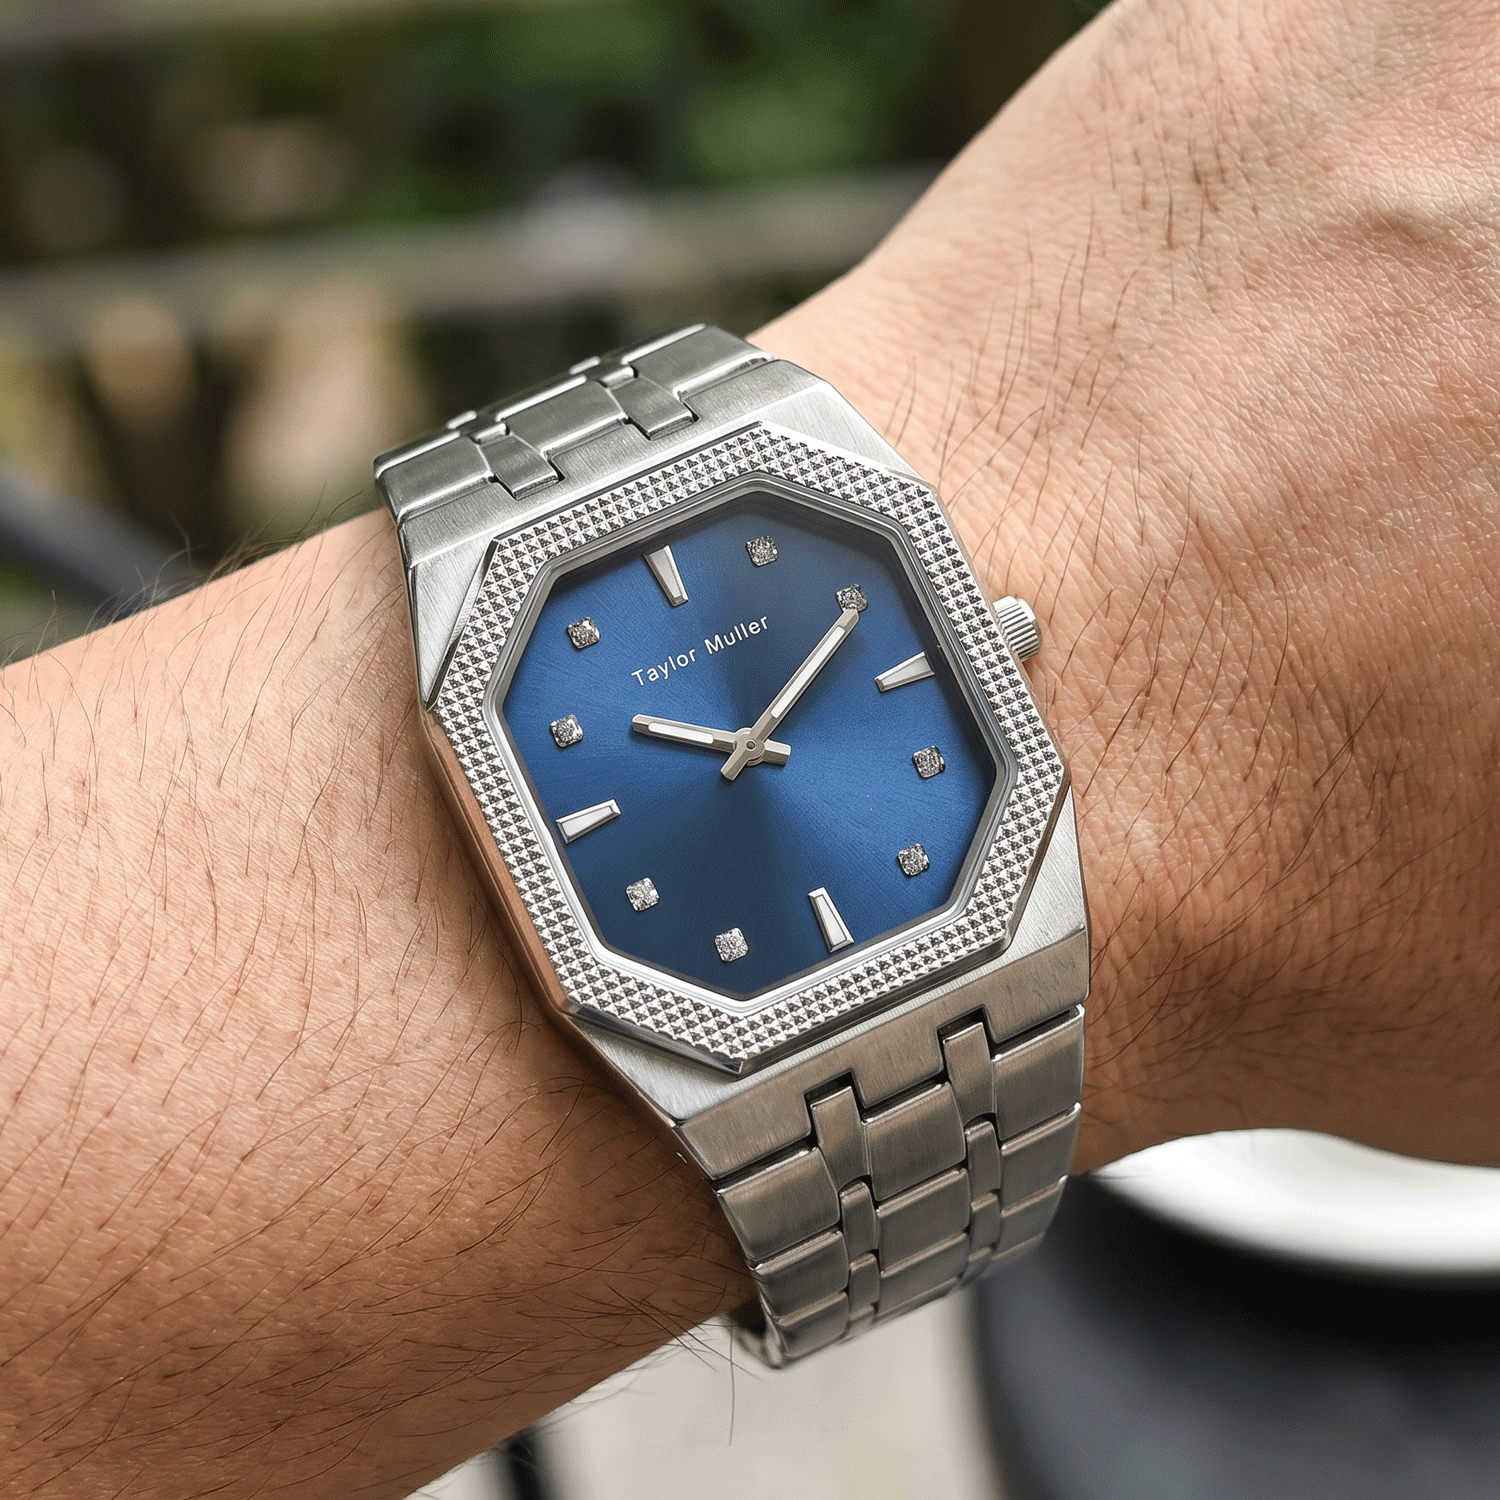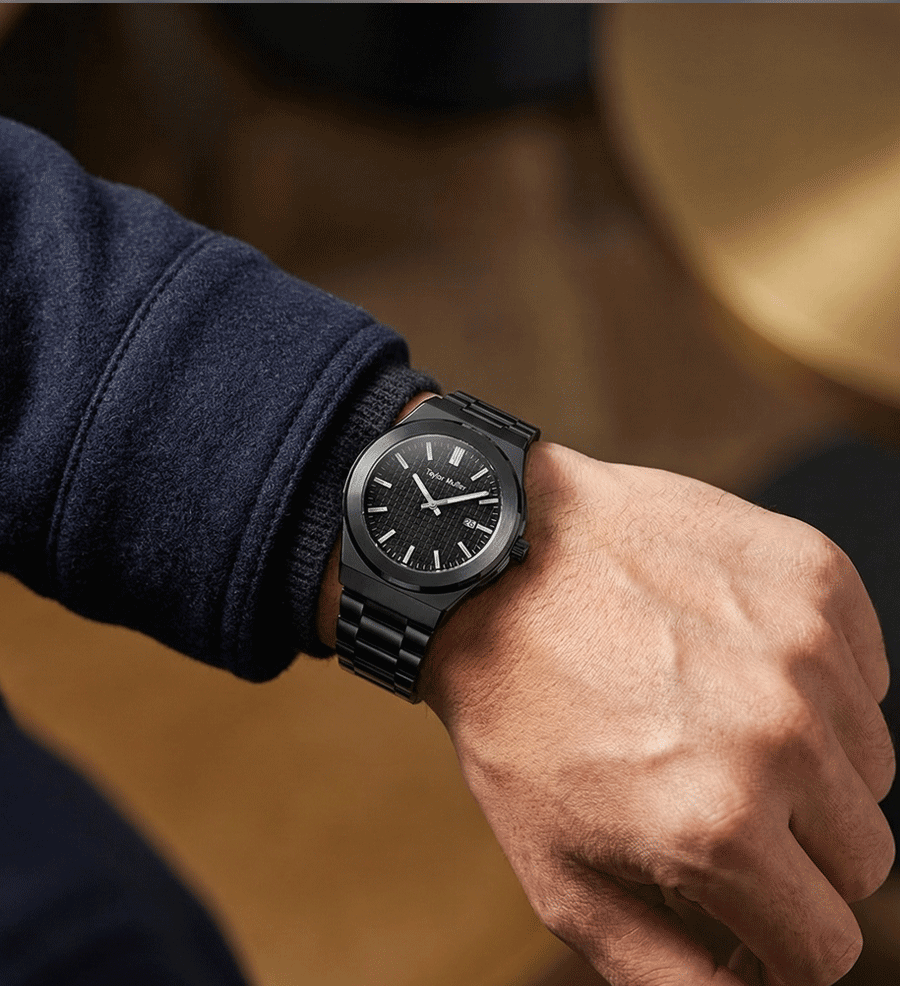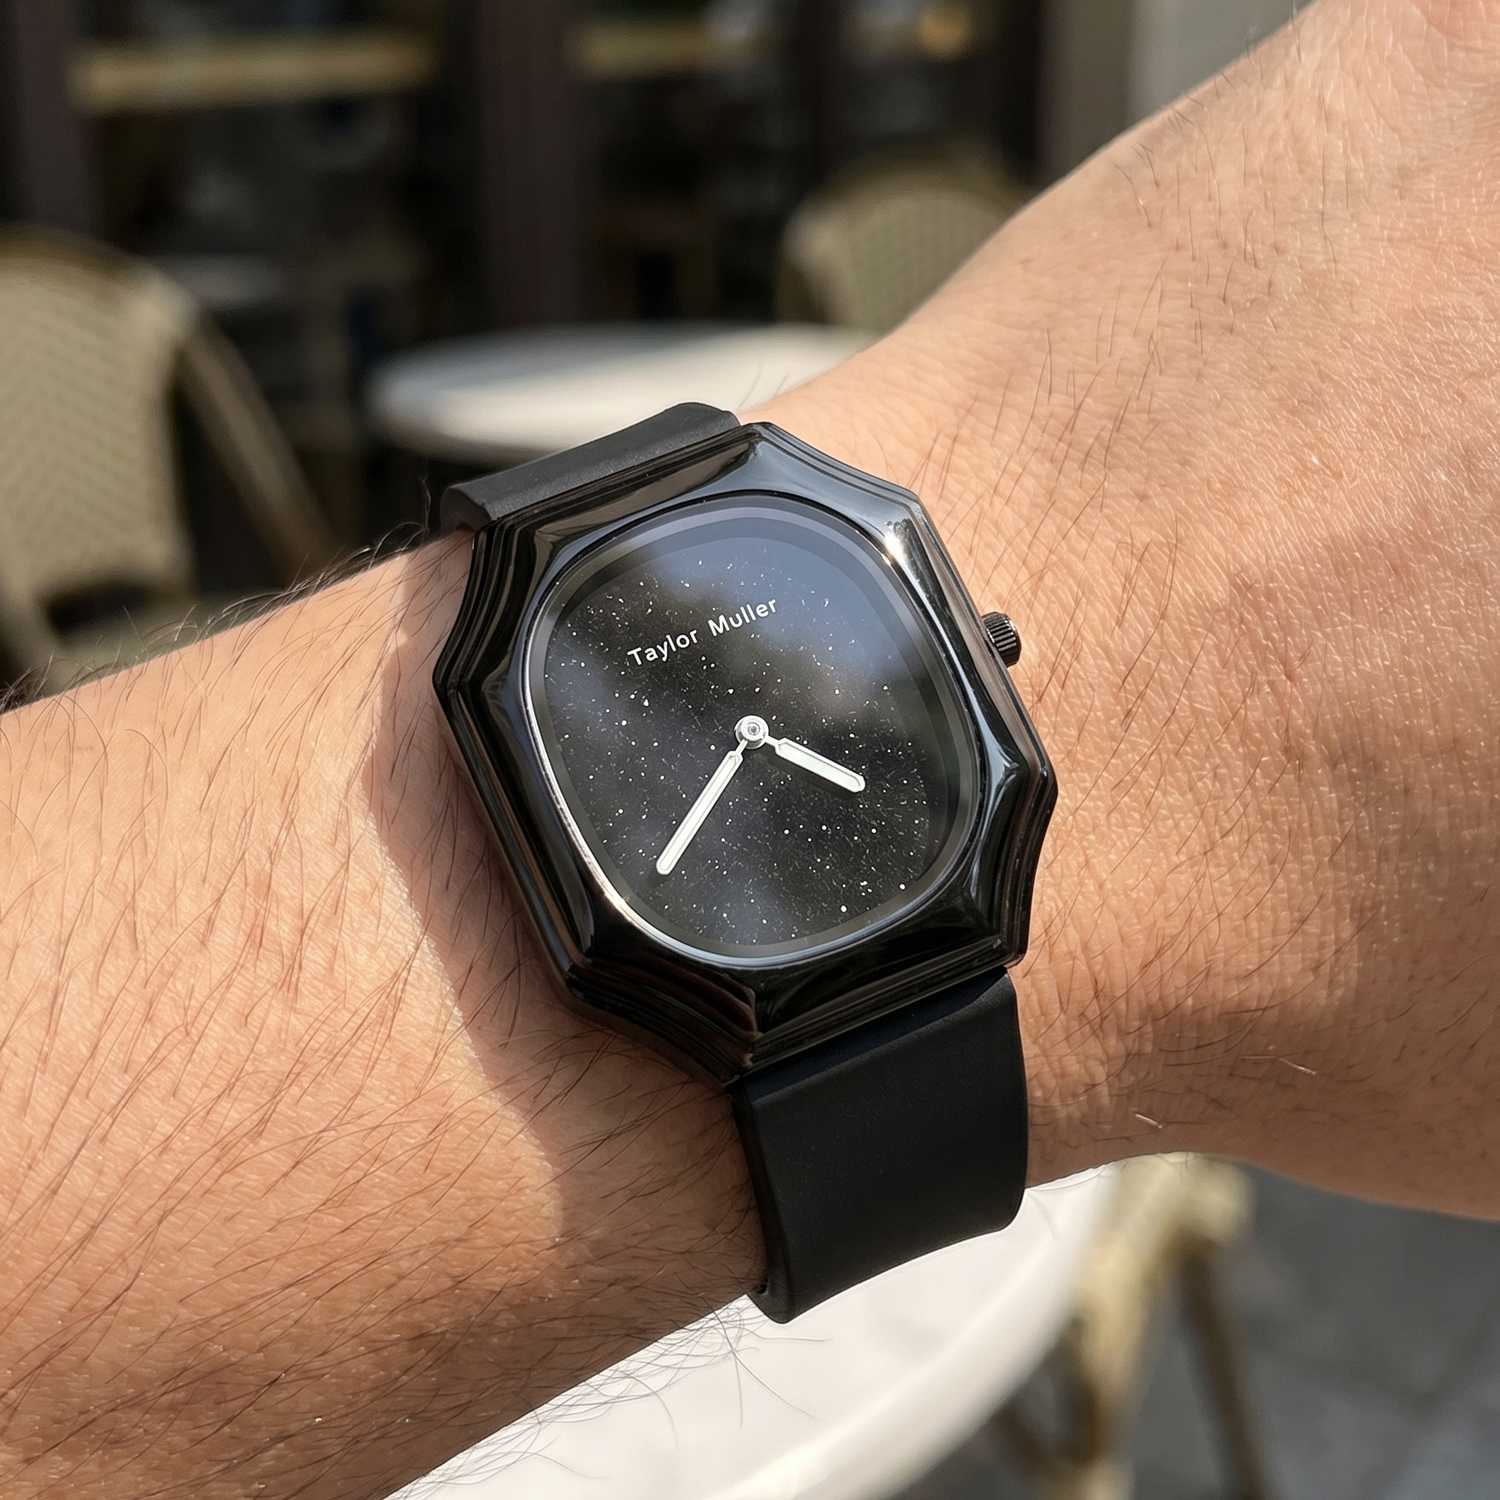
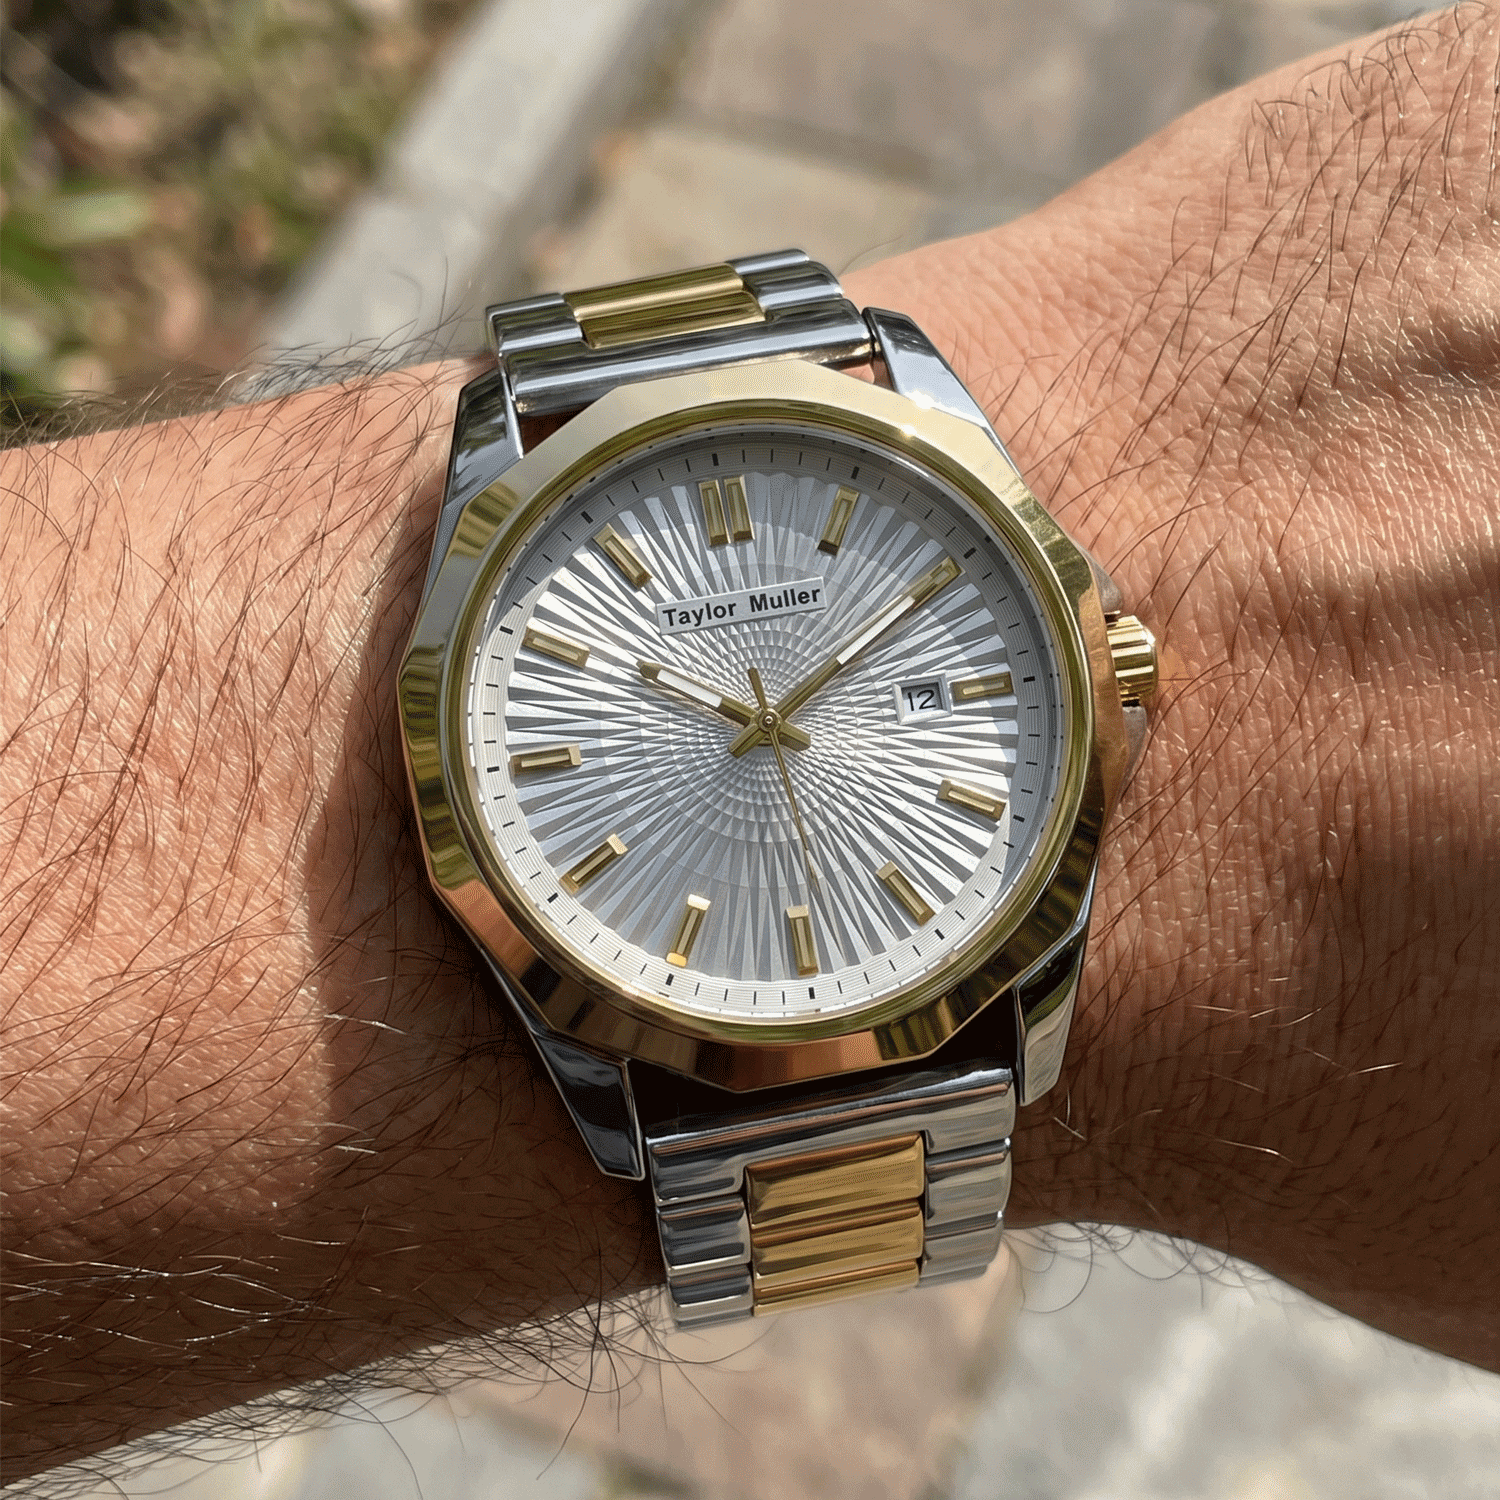
同一台机器下来的两个表壳,可以是两只看起来完全不同的表。形状没变,变的是表面 —— 而表面正是”卖得掉”和”被退货”的分水岭,也是一批货悄悄把利润吃掉的环节:每多一种表面处理,就多一道工序、多一次遮蔽、多一个检验点。
你会拿到的四种表面
心里有数量了吗?
把型号、颜色和数量告诉我们 —— 我们会在工作日 24 小时内回复你这一单准确的起订量、目标价与周期。
| 工艺 | 看起来什么样 | 怎么做出来的 | 适合什么 | 要盯什么 |
|---|---|---|---|---|
| 拉丝 | 细密的平行纹路,柔和不反光 | 砂带与砂轮,沿同一个方向走 | 运动/工具感;日常佩戴最耐看 | 纹路方向必须在壳身、表耳、表链上保持一致——方向乱了,看着就是做坏了 |
| 抛光(镜面) | 能照出倒影 | 抛光膏 + 旋转抛光盘 | 正装、礼盒、需要拍得好看的产品 | 指纹和细划痕最先出来;包装要做保护 |
| 双色 | 抛光表圈 + 拉丝壳身,或拉丝链节 + 抛光侧边 | 先做一种,再遮蔽它,做另一种 | 中价位做出”高级感”;客户点得最多的一种 | 分界线必须是干净的一条线。遮蔽偏了一点,壳看起来就像”修过” |
| 电镀(IP 金 / PVD 黑) | 在金属之上加一层颜色 | 真空镀在不锈钢或合金上 | 不改材质就能扩出一整个配色系列 | 棱边最先磨掉;镀层不能像实心钢那样重新抛光 |
真正推动成本的是什么
- 有多少个面要做不同的处理。每一个面都是多一道工序、多一次遮蔽、多一个检验点。
- 遮蔽。双色比单一种工艺贵,因为拉丝的那部分要在抛光时被保护起来。
- 返工。抛光盘啃到棱边、遮蔽线走偏,壳就得回去重做 —— 一批货的利润往往丢在这里,而不是材料上。
- 保护。镜面要隔片、要贴膜、要更好的盒子,否则到手就是花的,话题立刻变成退货。
表面怎么改变一笔生意
拉丝读起来是”工具、运动”,也最能藏日常磨损;抛光读起来是”正装、礼品”,拍出来最好看,但也最快显旧;双色是那种能让中价位的表”隔一米看着很贵”的工艺 —— 所以客户点得多,也所以分界线的质量比两种工艺各自的质量都更关键。电镀让你不改材质就能加一个颜色,诚实的做法是告诉客户它会在哪儿磨掉,而不是假装不会。
来自车间
表壳的表面我们自己处理,而双色是最常回到检验台上的一种:抛光区和拉丝区之间的那条线,必须整只壳都干净,遮蔽偏一点点,隔着手臂的距离就看得出来。表面工艺要和图纸一起定,因为它决定了棱边能做多锐 —— 镜面抛光需要一个”不咬抛光盘”的边,拉丝反而可以留更利落的倒角。不管做哪种表面,每只成品在包装前都要过防水测试。
规格里该怎么写
要按面写,而不是按整只表写:”壳身拉丝、表圈抛光、中珠链节抛光”才叫规格;只写”双色”不算。如果纹路方向对设计有影响,把方向也写上;电镀要写颜色参照(IP 金 / PVD 黑);再写清楚保护性包装。四条路线与表面选项在OEM & ODM 服务页;目录里的 29 个型号可以看到我们已经在做的组合,工厂页写着我们自己做什么。
定表面最快的办法是发一张你想要的效果照片 —— 从照片就能判断它是拉丝、抛光还是电镀,以及会给样品增加什么。打样 15–20 天,打样费在批量订单里抵扣;样品确认后量产 30–45 天;每款 MOQ 300 只,若只是在我们现有型号上换盘面 logo 则 200 只起。
延伸阅读: 印刷盘面还是立体时标? · 表壳材质:304、316L、合金还是钛?